2026-09-15
Een hydraulische graafmachine werd na 3.000 uur uit dienst genomen omdat de cilinderstang putjes vertoonde en de pakkingbus was beschadigd. Het oorspronkelijke ontwerpdoel was 8.000 uur. Uit metingen bleek dat de oppervlakteruwheid in de slijtagezone was verdubbeld en dat de chroomlaag op twee plaatsen was doorgesleten tot het basisstaal. De storing was geen fabricagefout. Het was een probleem met de staafspecificatie.
De zuigerstang is het enige onderdeel dat de levensduur van hydraulische cilinders het meest bepaalt. Het brengt de kracht over, geleidt de zuiger en vormt het afdichtingsoppervlak voor de stangpakking. Zodra het staafoppervlak verslechtert, volgen afdichtingslekken en vervuiling snel. Ingenieurs die het staafmateriaal, de coating en de afwerking afstemmen op de werkelijke werkomgeving, vermijden deze vroege mislukkingen. Dit artikel behandelt deze drie besluiten en de praktische toleranties die daarachter schuilgaan.
A hydraulische zuigerstang verbindt de zuiger in de cilindercilinder met de externe belasting. Het zet vloeistofdruk om in lineaire mechanische kracht. Tijdens gebruik moet het:
De stang is het enige cilinderonderdeel dat wordt blootgesteld aan zowel het hydraulische circuit als de buitenlucht. Die dubbele blootstelling is de reden waarom materiaalkeuze en oppervlaktebehandeling zoveel gewicht in de schaal leggen.
De meeste hydraulische zuigerstangen zijn vervaardigd uit middelzwaar koolstofstaal zoals C45 of gelijkwaardig. De plano wordt vóór het slijpen inductiegehard om een slijtvast oppervlak te creëren, terwijl de kern sterk genoeg blijft om schokbelastingen te absorberen. Roestvrij staalsoorten worden gebruikt wanneer de corrosieweerstand groter is dan de kosten, maar hun lagere hardheid betekent meestal dat er een coating moet worden toegevoegd voor aanvaardbare slijtage.
De productievolgorde bepaalt het kwaliteitsplafond. Staven worden gedraaid, met warmte behandeld, geslepen en vervolgens gepolijst. Slijpen verwijdert vervorming door warmtebehandeling en bereikt de ronding en rechtheid waar afdichtingen op vertrouwen. Door te polijsten wordt de oppervlakteruwheid teruggebracht tot een bereik dat de afdichting gedurende een lange levensduur aankan.
Rechtheid is net zo belangrijk als afwerking. Een staaf die recht is binnen 0,05 mm per meter maar een ruw grondoppervlak heeft, zal toch snel afdichtingen slijten. Een staaf met een spiegelafwerking maar een boog van 0,2 mm veroorzaakt ongelijkmatige druk op de pakkingbus en lekkages. Beide parameters moeten worden vastgehouden, en dat is de reden precisie zuigerstangverwerking verdient veel aandacht voordat er een specificatie wordt geschreven.
Massieve staven zijn de standaard voor de meeste cilinders omdat ze de hoogste buigstijfheid per kosteneenheid bieden. Holle staven verschijnen in twee situaties: wanneer gewichtsvermindering belangrijk is, zoals bij gieken voor mobiele apparatuur, of wanneer de staaf zelf een interne oliedoorgang moet dragen. Een holle staaf bespaart aanzienlijk gewicht terwijl het grootste deel van de buigstijfheid bij dezelfde buitendiameter behouden blijft.
Als het ontwerp om een massieve hengel vraagt met een strak gecontroleerde afwerking en geometrie, vormt het specificeren van een massieve hengel met precisieafwerking een duidelijke kwaliteitsbasislijn. Toepassingen die een intern oliepad of een verminderde massa nodig hebben, kunnen beter worden bediend door een holle zuigerstang.
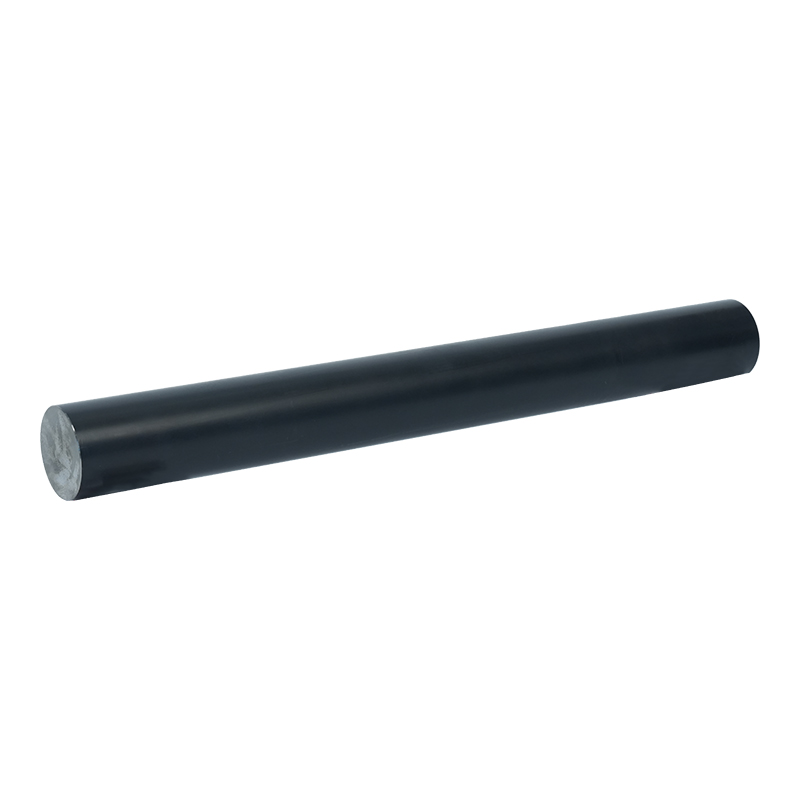
 Precisieafwerking gelegeerd staal massieve zuigerstang Deze massieve staaf biedt een strakke maatnauwkeurigheid en een glad grondoppervlak, wat betrouwbare afdichtingsprestaties ondersteunt in veeleisende hydraulische en mechanische systemen, met aangepaste bewerking beschikbaar volgens tekeningen. Bekijk Product →
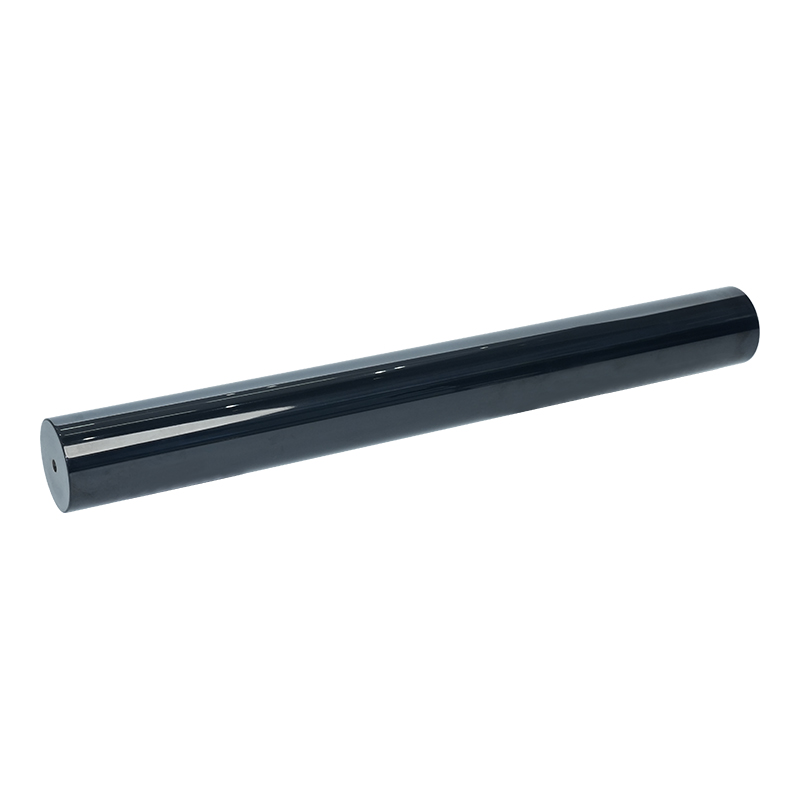
 Hardverchroomde holle zuigerstang Een gewichtsverminderend hol ontwerp met interne kanalen, verkrijgbaar met hardverchroomde beplating voor slijtvastheid, geschikt voor compacte hydraulische systemen waarbij minder massa en minder kabelgeleiding nodig zijn. Bekijk Product →
Stangafdichtingen rijden rechtstreeks op het oppervlak van de zuigerstang. De afdichtingslip heeft een oppervlak nodig dat glad genoeg is om schurende slijtage te voorkomen, maar met voldoende microruwheid om een smeerfilm te dragen. In de praktijk worden hydraulische zuigerstangen geslepen en gepolijst tot een ruwheid van ongeveer Ra 0,2 tot 0,4 µm. Alles wat ruwer is, draagt de afdichtingslip; alles wat aanzienlijk gladder is, kan de olieafdichting uithongeren en de wrijving vergroten.
Rondheid en rechtheid bepalen de opening tussen de staaf en de pakkingbus. Overmatige ovaliteit creëert een grote opening aan de ene kant en interferentie aan de andere kant. Na verloop van tijd worden het pakkinglager en de afdichting ongelijkmatig belast, wat plaatselijke slijtage en uiteindelijk een zichtbaar lekpad veroorzaakt. Dit is de reden waarom hengelfabrikanten de rondheid en rechtheid binnen een paar honderdsten van een millimeter houden in plaats van alleen op de oppervlaktetextuur te vertrouwen.
| Parameter | Typische specificatie | Effect op de prestaties |
|---|---|---|
| Oppervlakteruwheid Ra | 0,2 tot 0,4 µm | Slijtage en wrijving van afdichtingen |
| Rechtheid | Maximaal 0,05 mm/m | Verdeling van de belasting van de klier |
| Rondheid | Maximaal 0,02 mm | Uniforme afdichtingsspleet |
| Diametertolerantie | f7 tot h8 | Passend met pakkingbus en afdichtingen |
Blank geslepen staal, zelfs inductiegehard, is voor de meeste hydraulische toepassingen niet voldoende. De staaf wordt blootgesteld aan vocht, zoutnevel, schoonmaakchemicaliën en schurend stof. Een coatingsysteem moet hardheid bieden voor slijtvastheid, corrosiebescherming voor het basisstaal en compatibiliteit met het afdichtingsmateriaal.
Hardchroom is de basislijn van de industrie. Het is hard, ongeveer 800 tot 1000 HV, heeft een lage wrijvingscoëfficiënt ten opzichte van typische afdichtingsmiddelen en kan worden aangebracht in gecontroleerde diktes van 20 tot 50 µm. Voor schone binnenomgevingen is hardchroom de goedkoopste optie met goed begrepen prestaties.
Bij scheeps- en buitenapparatuur biedt een duplexlaag van melkwit chroom, gevolgd door hard chroom, een betere corrosieweerstand dan een enkellaags hard chroom. Nikkel- en hardchroomsystemen gedragen zich op dezelfde manier in met zout beladen omstandigheden. Deze coatings kosten meer, maar verlengen de onderhoudsintervallen bij agressieve blootstelling.
Keramische coatings bieden een aanzienlijk hogere hardheid en corrosieweerstand voor toepassingen met hoge slijtage en hoge corrosie. Lasercladding brengt een metallurgisch gebonden overlay aan en is ook de standaardroute voor het repareren van beschadigde staven. QPQ-nitreren (quench-polish-quench) biedt een goedkoper alternatief met goede slijtage-eigenschappen, hoewel de geharde behuizing dunner is.
Voor de meeste cilinders voor algemeen gebruik blijft een hardverchroomde staaf de praktische standaard, omdat het productiegedrag ervan goed gedocumenteerd is en de kosten per bedrijfsuur laag zijn.
| Coatingsysteem | Typische hardheid (HV) | Corrosiebestendigheid | Typische dikte |
|---|---|---|---|
| Hard chroom | 800 tot 1000 | Goed | 20 tot 50 µm |
| Melkwit hard chroom | 800 tot 1000 | Zeer goed | 30 tot 60 µm |
| Nikkel hard chroom | 800 tot 1000 | Zeer goed | 30 tot 60 µm |
| Keramiek | 1000 tot 1400 | Uitstekend | 100 tot 300 µm |
| Laserbekleding | 700 tot 900 | Uitstekend | 300 tot 1000 µm |
| QPQ | 500 tot 700 | Goed | 10 tot 30 µm |
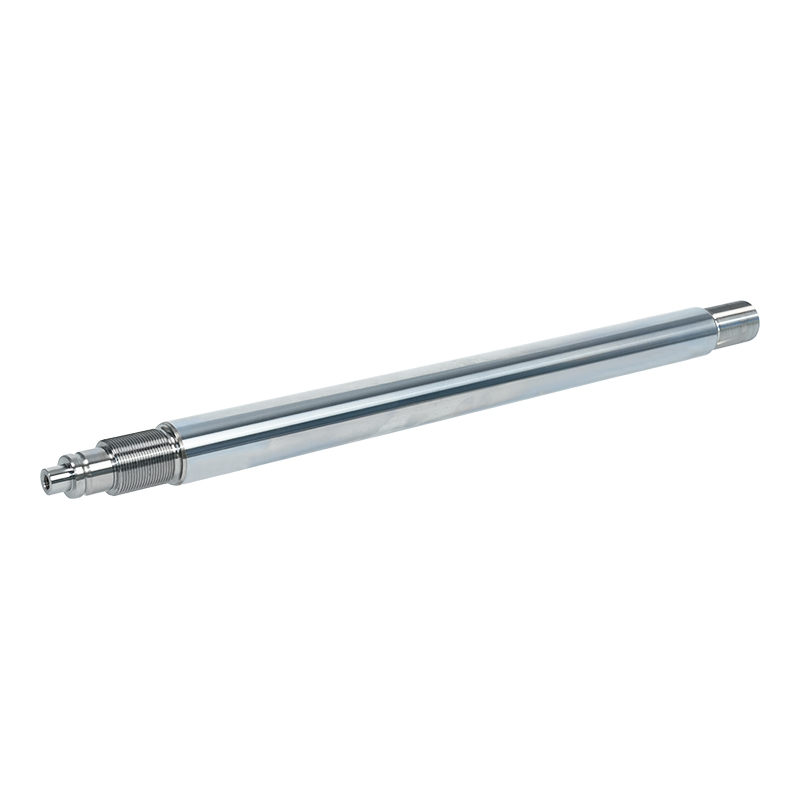
Hardverchroomde zuigerstang Gegalvaniseerd chroom zorgt voor een hoge hardheid en corrosiebestendigheid, waardoor deze staaf een praktische standaard is voor cilinders voor algemeen gebruik waarbij gedocumenteerde prestaties en lage kosten per bedrijfsuur van belang zijn. Bekijk Product → De coatingkeuze verandert de machinaal bewerkte staafdiameter, afdichtingscompatibiliteit en eenheidskosten. Hardchroom wordt aangebracht met een dikte van 20 tot 50 µm per zijde, dus het basisstaal wordt ondermaats bewerkt om de geplateerde laag te ontvangen. Keramiek- en lasercladding vereisen een andere oppervlaktevoorbereiding en meestal een slijpbeurt na de coating om de uiteindelijke afmetingen te herstellen. Het afdichtingspakket moet ook compatibel zijn met de coatingchemie.
In de praktijk specificeert u eerst de gebruiksomgeving, daarna de cyclusfrequentie en als derde het kostendoel. Een standaard hardverchroomde staaf presteert goed in schone hydraulische persen binnenshuis. Dezelfde hengel faalt al vroeg op een baggermachine of een mijnbouwschep. Dat is geen materieel gebrek; het is een specificatie-mismatch.
Kijk bij het kopen van hengels verder dan de eenheidsprijs. Procesbeheersing bepaalt de garantiekosten van de uiteindelijke cilinder. Vraag naar de consistentie van inductieharden, de slijp- en polijstmogelijkheden, de uniformiteit van de laagdikte en gedocumenteerde inspectiegegevens. ISO 9001-certificering is een basislijn, geen onderscheidende factor.
Een leverancier die zijn eigen slijp-, polijst- en galvaniseerlijnen exploiteert, heeft directe controle over de parameters die de levensduur van de staaf bepalen, in plaats van meerdere onderaannemers te coördineren. Wuxi Qunke-machines volgt dit geïntegreerde model en levert precisiezuigerstangen, gecoate stangen en complete hydraulische cilinders vanuit één enkele faciliteit die meer dan 25.000 vierkante meter beslaat.
Bij machinebouwmachines komt de stang als geleverd onderdeel de cilinder binnen en moet de aansluiting op het afdichtingssysteem vroegtijdig worden gepland. Het matchen van oliecilinders in technische machines is een praktische lectuur voor teams die samen de specificaties voor stangen en afdichtingen finaliseren.
Neem contact met ons op
+86-137-0618-5800
Dujuan West Road nr. 3, Hudai-stad, Binhu-district, Wuxi-stad, provincie Jiangsu
Neem contact op
Mobiel